- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS lapextrudáló sor: Gyakori gyártási problémák és gyakorlati megoldások a stabil lapminőség érdekében
Polisztirol (PS) lap extrudáló sorokszéles körben használják a műanyag-feldolgozó iparban, de a tényleges gyártás minden szakaszában – a nyersanyag-előkészítéstől a tekercselésig – olyan problémák merülhetnek fel, amelyek befolyásolják a minőséget és a hatékonyságot. Ez a cikk a gyakori hibákat, azok kiváltó okait és a gyakorlati ellenintézkedéseket vizsgálja az élvonalbeli üzemeltetési tapasztalatok alapján, segítve a gyártócsapatokat a problémák gyors diagnosztizálásában és a folyamatok hatékony optimalizálásában.
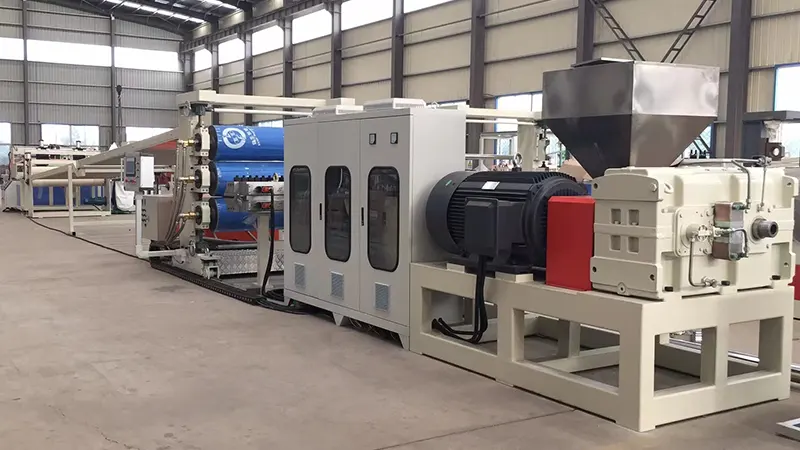
1. Nyersanyag-előkészítés: gyakorlati szempontok
1. probléma: Ezüst csíkok vagy buborékok a lap felületén
Ez a túlzott nedvesség klasszikus jele. A PS enyhén higroszkópos; még kis mennyiségű nedvesség is elpárolog az olvadásponton, ezüstnyomokat okozva a felületen vagy belső buborékokat a kész lapon.
Megoldások:
-
Győződjön meg arról, hogy a szárítórendszer megfelelően működik. Javasolt szárítási feltételek: 75-80°C 2-3 órán keresztül.
-
Leállítás utáni újraindításkor öblítse ki az olvadék első részét, hogy megakadályozza a nedvességgel szennyezett anyag bejutását a szerszámba.
-
Párás évszakban hosszabbítsa meg a száradási időt, és rendszeresen ellenőrizze a nedvességtartalmat. A cél nedvességszintnek 0,05% alatt kell lennie.
2. probléma: A mechanikai tulajdonságok romlása a túlzott újraköszörülés miatt
Az éllevágás és a selejt használata hatékony költségmegtakarítást jelent, de az újraköszörülés minden egyes feldolgozási ciklusban hőbomláson megy keresztül, ami láncszakadáshoz vezet. Ez törékeny lemezeket eredményez, amelyek ütésállósága csökkent.
Megoldások:
-
Tartsa az őrlési tartalmat 15% és 25% között, a termékkövetelményekhez igazítva. Nagy tisztaságú átlátszó lapok esetén csökkentse tovább az arányt, vagy kerülje az újracsiszolást.
-
A szennyeződés elkerülése érdekében használat előtt alaposan szárítsa meg és pormentesítse.
-
Fontolja meg ütésmódosítók hozzáadását az újraköszörülés okozta szívósságveszteség kompenzálására.
2. Extrúziós rész: Gyakori problémák és beállítások
3. probléma: Kimeneti ingadozás, ami egyenetlen lemezvastagsághoz vezet
Ez gyakori probléma az extrudáló rendszerben, általában instabil csavarsebesség, inkonzisztens adagolás vagy ingadozó hengerhőmérséklet miatt.
A hibaelhárítás lépései:
-
Ellenőrizze, hogy nincs-e áthidalás az adagológaratban (az anyag fellóg, és nem folyik le). Szereljen be hídmegszakítót, vagy váltson kényszeretetésre, ha szükséges.
-
Ellenőrizze a hőmérséklet-beállításokat az extruder hengere mentén. Az adagolózóna túlmelegedése idő előtti olvadást és hibás adagolást okozhat.
-
Szereljen be olvadékszivattyút az extruder és a szerszám közé. Hatékonyan elszigeteli a csavarpulzációs nyomásingadozásokat, állandó szerszámbemeneti nyomást biztosítva – ez az egyik leghatékonyabb befektetés a vastagság pontosságára.
4. probléma: Olvadék lebomlása és sárgulása a túl magas hőmérséklet miatt
A PS viszonylag szűk feldolgozási ablakkal rendelkezik. 240°C felett a termikus bomlás jelentőssé válik, ami megsárgult olvadékként és csökkent átlátszóságként jelenik meg.
Megoldások:
-
Állítsa be a hordó hőmérsékletét fokozatos gradiensben az adagolási zónától az adagolási zónáig úgy, hogy a maximális hőmérsékletet 220–230 °C között tartsa.
-
Ellenőrizze a csavar sebességét – a magas fordulatszámból eredő túlzott nyírás nem kívánt súrlódási hőt hoz létre.
-
15 percet meghaladó leállás esetén vagy csökkentse a hordó hőmérsékletét, vagy öblítse ki az olvadékot, hogy megakadályozza az anyag lerakódását és lebomlását.
3. Matrica- és naptárvezérlés: Kulcspontok
5. probléma: Jelentős keresztirányú vastagságváltozás
Ez jellemzően a szerszámajkak közötti helytelen beállításból vagy az olvadékhőmérséklet egyenetlen eloszlásából ered a szerszám szélességében.
Megoldások:
-
Állítsa be a szerszám ajakhézagát a célvastagság alapján. Az általános kompenzációs elv szerint a közepét kissé vékonyabbra kell állítani, mint a széleket, hogy az élzsugorodást eltüntesse.
-
Ellenőrizze, hogy az összes szerszámfűtőszalag egyenletesen működik. Az egyenetlen szerszámhőmérséklet inkonzisztens olvadékáramlási sebességet okoz.
-
Széles lapok esetén szereljen fel statikus keverőt a szerszám elé, hogy javítsa az olvadékhőmérséklet egyenletességét a szélességben.
6. probléma: Az anyag rátapadt a kalandertekercsekre vagy tekercsnyomok a lapon
Ezek a hibák közvetlenül befolyásolják a felület minőségét, és elfogadhatatlanok átlátszó lemezes alkalmazásoknál.
Hibaelhárítási útmutató:
-
Vizsgálja meg a kalanderhenger felületeit, hogy nincsenek-e rajta karcolások, gödrök vagy maradványok. Hajtsa végre a rutin polírozást és tisztítást erre a célra szolgáló tekercstisztítókkal.
-
Óvatosan szabályozza a három tekercs hőmérsékletét: általában a felső tekercs valamivel melegebb, mint a középső, az alsó tekercs pedig a leghűvösebb. A pontos beállítások a lapvastagságtól és a vonalsebességtől függenek.
-
Ha leválasztószert vagy blokkolásgátló bevonatot használ, ügyeljen az egyenletes felhordásra. A túlzott felhordás homályosodást vagy felületi fényességet okozhat.
4. Hab PS lap: Speciális kihívások
7. probléma: Durva vagy nem egyenletes sejtszerkezet
A habosított PS-lemezek esetében a cella finomsága és egyenletessége kritikus teljesítménymutatók. A durva vagy egyenetlen cellák jelentősen csökkentik a mechanikai szilárdságot és a hőszigetelő tulajdonságokat.
Főbb ellenőrzési pontok:
-
A gócképző szer (talkum) diszperziója a legfontosabb. Használjon ultrafinom talkumot (5 μm alatti részecskeméret), és biztosítsa az alapos keveredést az összekeverési szakaszban.
-
A másodlagos extruderben (hűtési szakaszban) a hőmérséklet-szabályozás a legkritikusabb tényező a hab minősége szempontjából. A hőmérséklet-ingadozásokat ±1°C-on belül kell tartani.
-
Ellenőrizze a habosítószer befecskendezésének stabilitását; a nyomásingadozások az injekciós rendszerben közvetlenül befolyásolják a sejtméret-eloszlást.
8. probléma: Túlzott zsugorodás a habosított lapokban
A túlzott zsugorodás a méretbeli eltérésekhez vezet, különösen a későbbi hőformázási műveletek során.
Megoldások:
-
Állítsa be a felszállási sebességet és a felfújási arányt (BUR). A megfelelő húzási arány elősegíti a sejtek orientációját, ami csökkenti az utózsugorodást.
-
Kissé növelje a magképző szer adagját – a finomabb sejtszerkezetek hozzájárulnak a jobb méretstabilitáshoz.
-
Tartsa mérsékelt tekercsfeszültséget. A túlzott feszültség zsugorodást idézhet elő, miközben a lap feszültség alatt van a tekercsen.
5. Napi karbantartás és gyártásoptimalizálás
Rendszeres karbantartási ellenőrző lista:
-
Cserélje ki a szitacsomagokat az ellennyomás emelkedése alapján, nem csak akkor, amikor a nyomás kritikusan magas lesz. A következetesség érdekében hozzon létre egy rögzített csereütemezést.
-
Rendszeresen húzza meg a csavart, és ellenőrizze a henger kopását. A kopott csavarok jelentősen csökkentik a lágyító kapacitást és a kimeneti minőséget.
-
A naptárgörgős csapágyak és a hajtóláncok gyakran figyelmen kívül hagyják a kopási pontokat. Rendszeresen kenje meg és ellenőrizze a hengerek párhuzamosságát.
Energiahatékonysági tippek:
-
Alacsonyabb hordóhőmérséklet-beállítási pontok, ahol a lágyítási minőség megengedi. Minden 5°C-os csökkentés körülbelül 3-5%-kal csökkenti az energiafogyasztást.
-
Szigetelje az extruder hordóit a környezet hőveszteségének minimalizálása érdekében.
-
Lehetőség szerint online csiszolja meg a peremszegélyeket, hogy elkerülje a lehűtött hulladék újramelegítését.
Stabil működés aPS lap extrudáló sora berendezések állapotának pontos felügyeletétől és a folyamatos folyamatoptimalizálástól függ. A gyakorlatban a legtöbb minőségi probléma nem a berendezés hibájából, hanem a működési részletekből és a környezeti változásokból ered. A gyártócsapatokat arra bátorítjuk, hogy vezessenek részletes folyamatparaméter-naplókat, amelyek minden korrekciót összefüggésbe hoznak a termék minőségével. Idővel ez lesz a legértékesebb, üzemspecifikus referencia kézikönyv – sokkal hasznosabb, mint bármely általános kezelési útmutató.